-
-
解决方案公司制造的设备广泛应用于基础建材的加工、航空航天、汽车制造、工程机械制造、交通运输、市政桥梁和暖通、国家级输油管道建设、港口基建、海洋桥梁工程、河坝围堤建设、绿色能源等工业应用领域,以及教学科研、理化实验分析、检测检验等应用领域

-
-



分享
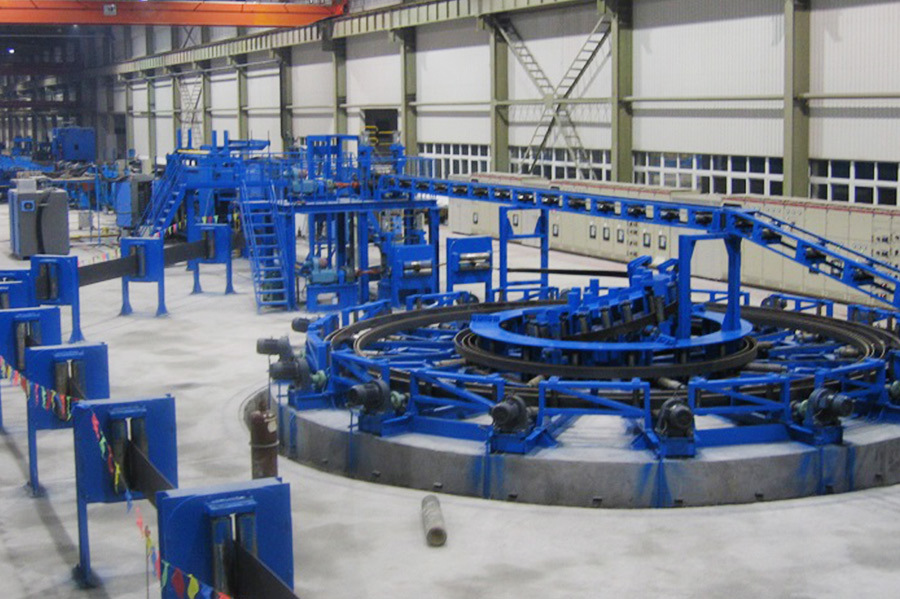
高频焊接H型钢生产线-重型
还在决定吗? 如果有意向,需要先拿样品, 请联系我们 !
产品分类
高频焊接H型钢生产线
标签
思宸机械
- 产品描述
- 首页产品-相关调用
-
设备简介
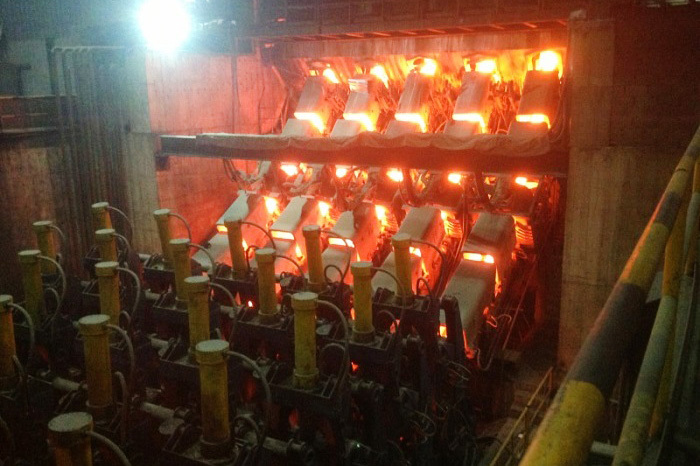
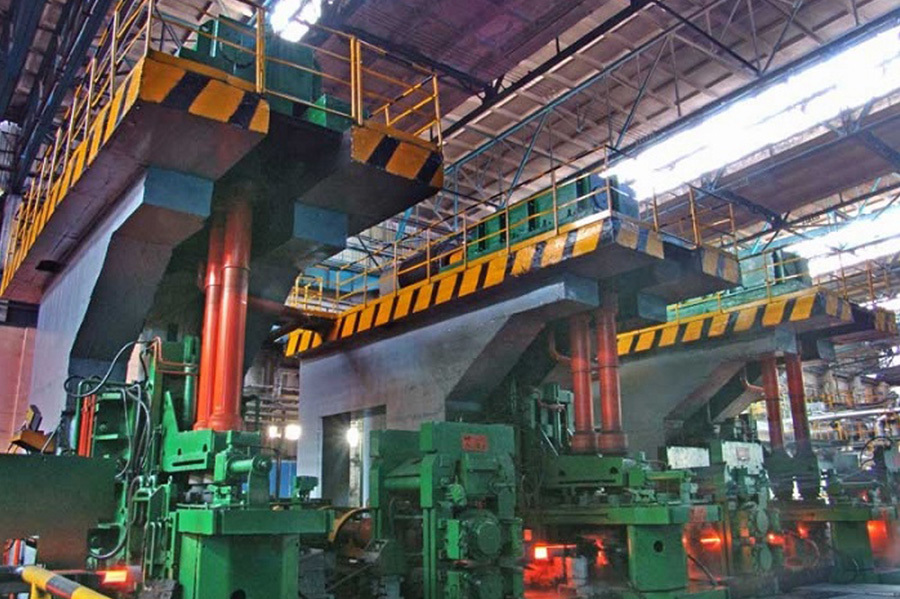
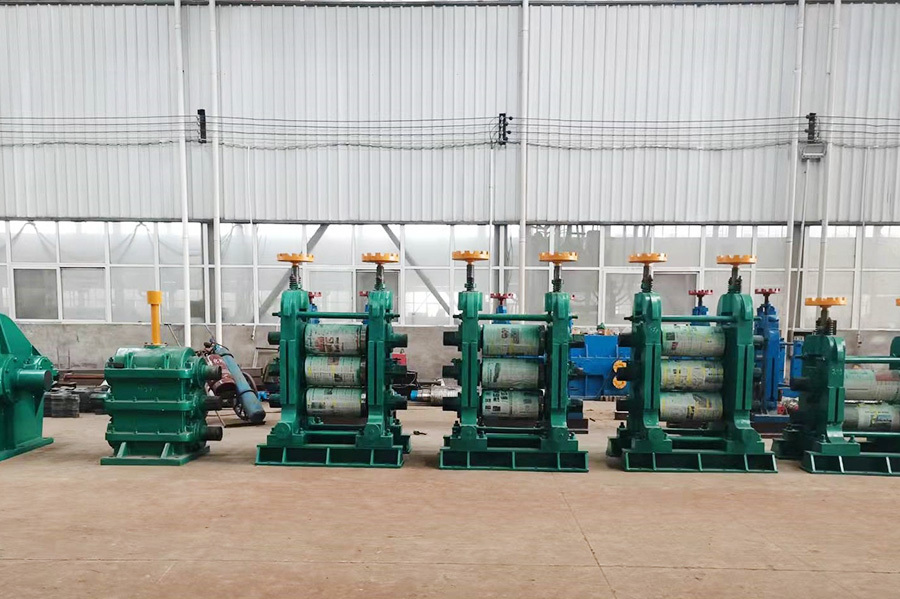
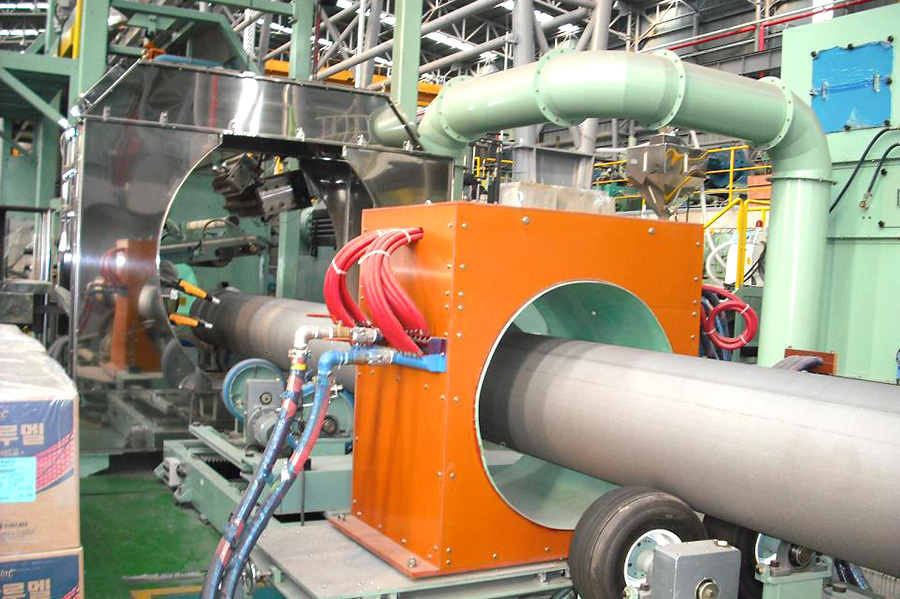
高频焊接H型钢生产中的主要技术原理是利用高频电流通过焊接头接触上、下翼板及腹板直接加热,使母材融合,再通过压焊锟焊接成型,加热集中在焊接部位,热影响区小,并且在焊接过程中未使用焊条、焊剂等,所以生产成型的H型钢翼缘平整,精密度高,外观美观,而且高频焊接可不经过酸洗清除过各,仍能保证无杂质夹杂。
执行标准和尺寸规范
标准规范:JG/T137-2001《结构用高频焊接薄壁H型钢》
材质
GB700-1998碳素结构钢Q235B
GB/T1591-1994低合金高强度结构钢Q345B
典型规格见表后,大批量可按设计要求定做。
定尺标准定尺为6m、9m、12m、15m,可根据设计要求定尺生产
H 最小min75,最大max700
B 最小min50,最大max350
Tw 最小min2.3,最大max10.0
Tf 最小min3.0,最大max14.0
在钢结构设计中为了增大回转半径或截面的抵抗矩,增强抗压或抗弯能力,经常会采用一些宽肢薄腹的钢型,道理就同一根钢筋受压弯力远不如相同截面积的钢管,高频焊接H型钢具有宽肢薄腹构件的特征。
工艺流程
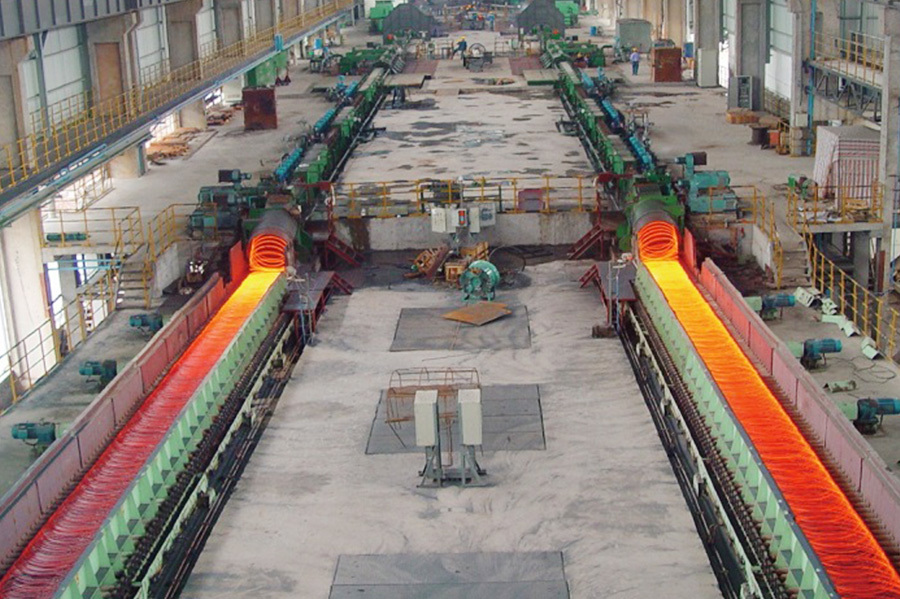
腹板开卷→夹送平整→剪切对焊→螺旋活套→边缘修整→夹送→张力控制→打印→扭转90°(上翼缘开卷→夹送平整→剪切对焊→螺旋活套)(下翼缘开卷→夹送平整→剪切对焊→螺旋活套)→双夹送→张力控制→双夹送→腹板镦粗→高频焊接→焊缝清理→冷却→H钢长度计数→矫直→拉拔→定尺剪切→输送→堆垛→捆扎→入库→出厂
高频焊接H型钢生产线-重型
还在决定吗? 如果有意向,需要先拿样品, 请联系我们 !
产品分类
标签
思宸机械
获取报价
* 注意: 请务必准确填写信息并保持沟通畅通,我们将尽快与您取得联系